Paslanmaz çelik (INOX), özellikle aşınmaya karşı direnci, dayanıklılığı, yüksek mekanik dayanımı ve estetik görünümü ile öne çıkar. Üstün malzeme özellikleri sayesinde paslanmaz çelik, çok çeşitli uygulama alanları sunar. Ancak bu özellikler, aynı zamanda taşlama takımları üzerinde özel gereksinimler oluşturur.
Aşınma nedir ?
Aşınma, metallerin çevreyle reaksiyona girmesi sonucu zamanla aşınmasını ve bozulmasını ifade eden doğal, elektrokimyasal veya kimyasal bir süreçtir. Bu süreç, malzemeyi etkileyerek kısmen veya tamamen bozunmasına neden olabilir.
Özellikle endüstriyel uygulamalarda aşınma, bileşenlerin işlevselliğini, güvenliğini ve dayanıklılığını olumsuz etkileyerek önemli mali kayıplara yol açar.
Aşınma paslanma ile aynı mıdır?
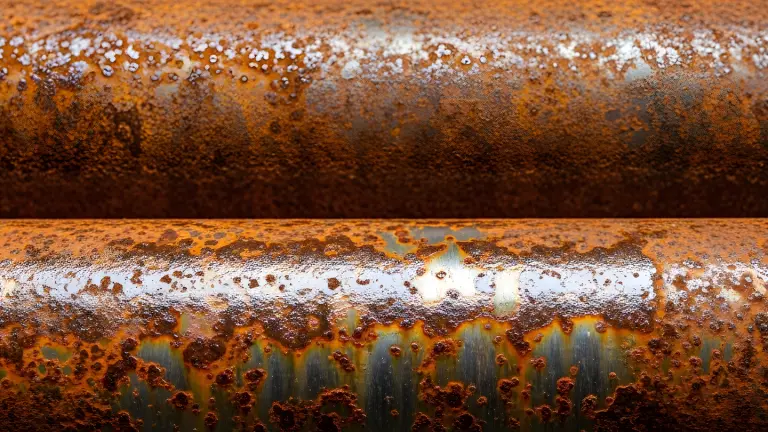
Tamamen değil. Paslanma aşınmanın özel bir türüdür alaşımsız veya düşük alaşımlı çeliklerde, oksijen ve nemle reaksiyon sonucu meydana gelir. Ancak paslanmaz çelik farklı şekilde aşınmaya uğrar.
INOX söz konusu olduğunda, profesyoneller genellikle taneler arası aşınma, yarık aşınması veya çukurcuk aşınmasından bahseder. Bu türler, aşınmaya neden olan etkenlere ve malzeme yüzeyinde nasıl göründüğüne göre farklılık gösterir. Kahverengi, gözenekli bir birikinti şeklinde görülen pas ise paslanmaz çelikte genellikle yalnızca yüzeyin kirlenmesi veya hasar görmesi durumunda oluşur.
Aşınma ne zaman oluşur?
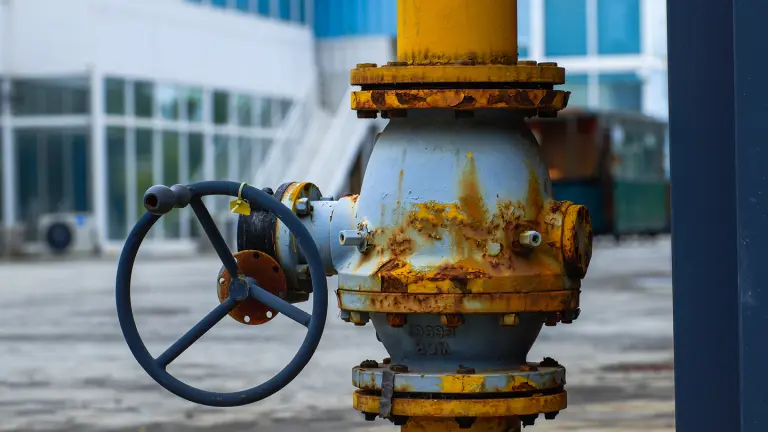
Paslanmaz çelikte aşınma genellikle yüzeydeki koruyucu krom oksit tabakası zarar gördüğünde meydana gelir. Bu tabaka; mekanik darbeler, termal yükler veya demir tozu gibi yabancı parçacıklar nedeniyle hasar görebilir. Klorürler veya asidik maddeler gibi agresif ortamlar da pasif tabakaya zarar verebilir.
Aşınmanın tipik nedenlerinden biri, yanlış veya uygun olmayan taşlama ve fırçalama takımlarının kullanılmasıdır. Bu takımlar, iş parçasına yabancı malzeme aktarabilir veya aşırı ısı oluşumuna neden olarak yüzeyin özelliklerini değiştirebilir.
Neden aşınma önlenmelidir?
Aşınma yalnızca kötü bir görünüm oluşturmakla kalmaz, aynı zamanda bileşenin teknik bütünlüğünü ve hijyenik özelliklerini de olumsuz etkileyebilir. Bu özellikler; gıda endüstrisi, tıbbi teknoloji, cihaz imalatı ve kimya endüstrisi gibi hassas uygulama alanlarında kritik öneme sahiptir.
Aşınma, sızıntılara, işlev bozukluklarına ve en kötü durumda güvenlik açısından kritik arızalara yol açabilir.
Aşınmanın farklı türleri nelerdir?
Paslanmaz çelikte aşınma, yük, malzeme ve ortam koşullarına bağlı olarak farklı şekillerde ortaya çıkabilir:
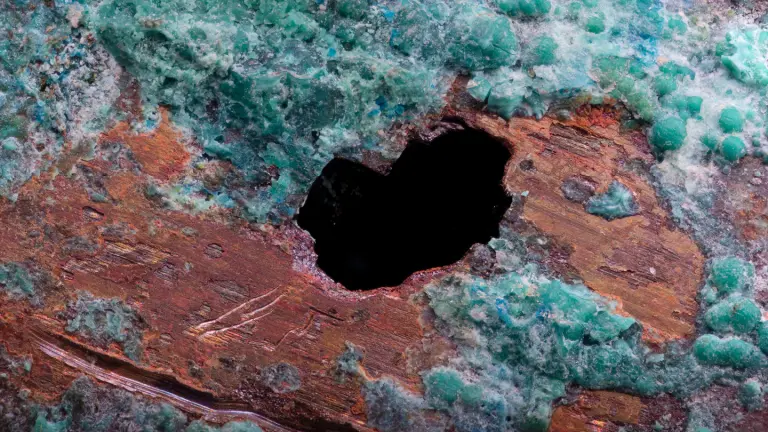
- Çukurcuk aşınması: Genellikle klorürlerin neden olduğu, yüzeyde küçük çukur veya deliklerin oluşmasıyla karakterizedir.
- Yarık aşınması: Dar ve kapalı boşluklarda, örneğin contaların veya bağlantı elemanlarının altında meydana gelir.
- Taneler arası aşınma: Özellikle uygun olmayan termal yüklemeler sonrasında, malzemenin tane sınırları boyunca oluşur.
- Temas aşınması (galvanik aşınma): Paslanmaz çeliğin daha düşük asaliyete sahip metallerle temas etmesi durumunda meydana gelir.
- Yüzey aşınması: Metal yüzeyinin geniş alanlarda ve nispeten homojen bir şekilde aşınmasıdır.
Aşınmayı nasıl önlenir:
Doğru taşlama takımının kullanımı
Aşınmayı önlemenin ilk adımı doğru takımı seçmektir. Paslanmaz çelik üzerinde çalışırken, yalnızca bu malzeme için tasarlanmış taşlama takımlarının kullanılması büyük önem taşır. PFERD TOOLS, ürünlerin paslanmaz çelik için uygun olduğunu INOX veya STEELOX tanımlaması ve ilgili piktogram ile açıkça belirtir.
Bir diğer önemli etken ise ısı birikimidir. Aşırı ısı oluşması, yüzeydeki koruyucu pasif tabakaya zarar verebilir. Bu nedenle, paslanmaz çelik için tasarlanmış, mümkün olan en büyük tane yapısına sahip veya VICTOGRAIN gibi hassas şekillendirilmiş yüksek performanslı aşındırıcılar içeren takımları kullanın.
Aşınma nasıl önlenir 2:
Doğru çalışma prosedürünü uygulayın
Çalışma sırasında aşınmayla ilgili sorunları önlemek için de çeşitli önlemler alınabilir. Her zaman düşük temas basıncıyla ve salınımlı hareketlerle çalışın, özellikle ince duvarlı parçalarda. Bu şekilde, aşırı ısı oluşumu ve buna bağlı renk değişimi önlenebilir.
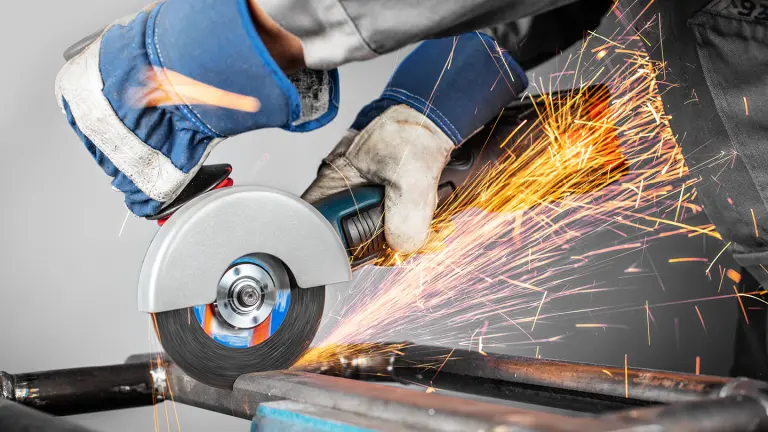
Daha önce çelik üzerinde kullanılmış bir taşlama aleti, paslanmaz çelik üzerinde kullanılmamalıdır. Aksi takdirde, yapışmış çelik parçacıkları iş parçasına taşınabilir ve bu da ileride korozyona neden olabilir. Ayrıca, mümkün olduğunca taşlama tozu ve sıçrayan kıvılcımlar iş parçası üzerinde kalmamalıdır. Kıvılcımlar iş parçasından uzağa yönlendirilmeli ve taşlama tozu temizlenmelidir.
Aşınma nasıl önlenir 3:
Doğrudan sonlandırma aşamasına geçin
Kaba taşlama işlemini tamamladıktan sonra gereksiz yere beklemeyin. Doğrudan sonlandırma aşamasına geçin. Bu, istediğiniz yüzey kalitesini korumanıza yardımcı olur ve pasif tabakayı etkileyebilecek diğer unsurların oluşmasını önler.
Buna rağmen taşlama sırasında ısıya bağlı renk değişimi veya oksidasyon izleri oluşursa, bunların daha sonraki ince taşlama aşamasında giderilmesi gerekir. Son olarak, iş parçasını iyice temizleyin! Tüm mekanik işleme çalışmaları geride kalıntılar bırakır. Paslanmaz çeliğin tam aşınma direncini yeniden kazanabilmesi için bu kalıntıların giderilmesi gerekir.